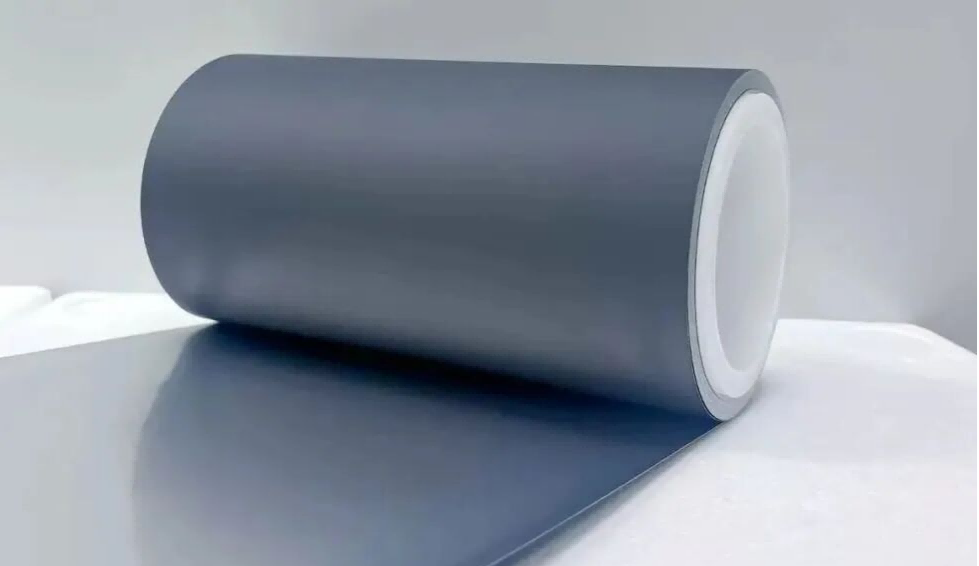

I aluminium-plastfilmen, der bruges til lithium-ion-batterier, er PP-kernerør, primært CPP, det klart mest almindelige valg til det indvendige lag, mensPE kernerører stort set aldrig brugt.
Hovedårsagen er, at PP-kernerør overgår PE-kernerør med hensyn til elektrolytmodstand, højtemperaturmodstand, varmeforseglingsstyrke og modstandsdygtighed over for hævelse og korrosion. Disse egenskaber gør PP bedre egnet til lithium-ion-batteriers strenge sikkerheds- og levetidskrav.
Typisk aluminium-plastisk filmstruktur
En typisk aluminium-plastfilmstruktur til lithium-ion-poseceller består af flere funktionelle lag. Hvert lag bidrager til filmens overordnede barriereydelse, mekaniske beskyttelse og varmeforseglingsevne.
| Lag | Typisk tykkelse | Fungere |
|---|---|---|
| KÆLEDYR | 6 μm | Ydre beskyttende lag |
| ydre lag klæbemiddel | 3 μm | Klæbende lag |
| NY | 15 μm | Mekanisk støttelag |
| ydre lag klæbemiddel | 3 μm | Klæbende lag |
| AL | 40 μm | Metal barriere lag |
| Indvendigt lag klæbemiddel | 3 μm | Klæbende lag |
| CPP | 80 μm | Indvendig varmeforseglingslag |
1. Utilstrækkelig elektrolytmodstand og risiko for hævelse
Kernefunktionen af aluminium-plastfilm i lithium-ion poseceller er at indkapsle cellen og isolere den fra det ydre miljø. Det indre varmeforseglingslag bruger generelt støbt polypropylen (CPP), netop på grund af dets fremragende modstandsdygtighed over for elektrolyt.
Den molekylære struktur af PE består af en fuldstændig symmetrisk gentagne enhed af -CH2-CH2-, uden sidekæde-methylgrupper, og dens kædesegmenter udviser høj fleksibilitet. Dens opløselighedsparameter (16,0–16,5 MPa¹ᐟ²) svarer nøje til den for carbonatbaserede elektrolytopløsningsmidler, såsom DMC, EMC og EC, med opløselighedsparametre på 16,5–17,5 MPa¹ᐟ². Dette gør PE meget modtageligt for hævelse, permeation og endda opløsning af elektrolytten.
Hvis en PE-rørkerne bruges til at opvikle aluminium-plastfilm, under efterfølgende battericelleindkapsling, dannelse og ældning, processer, der involverer kontakt med elektrolytten, kan rørkernen svulme og deformeres. Dette kan føre til ujævn indre spænding i filmrullen og kan forårsage delaminering af aluminium-plastfilmen eller elektrolytlækage, hvilket direkte påvirker batterisikkerheden.
I modsætning hertil har polypropylen (PP), på grund af den steriske hindring forårsaget af dets methylgrupper, en opløselighedsparameter på 17,5-18,5 MPa¹ᐟ², hvilket er uden for det typiske område for elektrolytopløsningsmidlerne beskrevet ovenfor. Det viser betydeligt mindre hævelse og er derfor mere velegnet til denne anvendelse.
2. Mekanisk styrke og formningspræcision påvirker viklingskvaliteten
Aluminium-plastfilm til lithium-ion-poseceller er en højværditilvækst præcisionsfilm, der kræver høje standarder for fladhed og koncentricitet under vikling. Trækstyrken af PE-materiale (≥20 MPa) er lavere end for PP (≥30 MPa), og PE har også lavere stivhed.
Under den høje spænding, der udøves under højhastighedsvikling, er PE-kerner mere tilbøjelige til deformation og rundhedsafvigelser. Disse dimensionsændringer kan bidrage til ujævne kanter, folder og tunneldannelse i filmruller.
PE kernerør
Lavere trækstyrke og stivhed kan gøre PE-kerner mere modtagelige for deformation under høj viklingsspænding, hvilket påvirker rullegeometri og viklingskonsistens.
ABS og PP kernerør
ABS-, PP- og FRP-kernerør giver større stivhed og dimensionsstabilitet, hvilket hjælper med at opretholde filmrullekoncentricitet under højhastighedsslidsning og vikling.
Især ABS-kernerør kombinerer sejhed med stivhed. Når de produceres under kontrollerede renrumsforhold, kan de også hjælpe med at kontrollere overfladens renhed og reducere risikoen for fremmedlegemer, der forurener aluminium-plastfilmen.
3. Dårlig højtemperaturmodstand begrænser proceskompatibilitet
Produktionen af aluminium-plastfilm til lithium-ion-batterier samt fremstilling af battericeller involverer højtemperaturstadier såsom bagning, varmeforsegling og dannelse. Temperaturer kan ofte nå 80-120 °C.
PE har et relativt lavt smeltepunkt på ca. 105-130 °C og en maksimal kontinuerlig driftstemperatur under 80 °C. Ved forhøjede temperaturer kan PE blødgøres og krybe, hvilket potentielt kan resultere i dimensionsdeformation. Dette kan påvirke viklingsstabiliteten og efterfølgende afvikling og bearbejdning.
PP:PP har et smeltepunkt på cirka 160-170 °C og kan forblive stabilt over lange perioder i miljøer omkring 100-120 °C.
ABS:ABS-kernerør giver også temperaturbestandighed, der er egnet til standardproceskrav, og hjælper med at undgå deformation under relevante forarbejdningsstadier.
Sammenlignet med PE, PP og egnede ABS-kernerør giver derfor bedre dimensionsstabilitet under de temperaturforhold, der er forbundet med aluminium-plastfilmbehandling og batterifremstilling.
4. Krav til industrikompatibilitet og renlighed
Lithium-ion batteriindustrien stiller strenge renhedskrav til produktionsmiljøet. Som indkapslingsmateriale til battericeller skal aluminium-plastfilm beskyttes mod fremmedlegemer og støvforurening under fremstilling og håndtering.
Produktionsprocessen for PE-kerner involverer typisk standardekstrudering. Afhængigt af fremstillingsmiljøet og proceskontrol, opfylder den resulterende overfladerenhed muligvis ikke kravene til lithium-ion-batterier i renrumsapplikationer. Overfladeaffald og elektrostatisk tiltrækning af støv kan øge forureningsrisikoen under filmoprulning og håndtering.
Af denne grund omfatter de almindelige valg til vikling af kerner, der bruges med aluminium-plastfilm til lithium-ion-poseceller, højpræcisions ABS- og PP-kernerør. Med passende produktionsstyringer, renrumsproduktion og antistatisk behandling kan disse materialer imødekomme krav vedrørende renlighed, dimensionsnøjagtighed og kemikalieresistens.
PE-kerner er derfor mere almindeligt forbundet med filmviklingsapplikationer til generelle formål, hvor kravene til dimensionspræcision, kemikalieresistens og renlighed er mindre krævende.
PE vs. PP kernerør til aluminium-plastfolie
| Ydelsesfaktor | PE kernerør | PP kernerør |
|---|---|---|
| Elektrolytmodstand | Mere modtagelig for hævelse og permeation | Bedre modstand mod elektrolytrelateret hævelse |
| Mekanisk stivhed | Lavere stivhed | Højere stivhed og dimensionsstabilitet |
| Vikle præcision | Mere modtagelig for deformation under høj spænding | Bedre egnet til præcisionsvikling |
| Temperaturmodstand | Mere tilbøjelig til at blive blødgjort og krybe ved høje temperaturer | Højere smeltepunkt og bedre højtemperaturstabilitet |
| Applikationskompatibilitet | Mere velegnet til generel filmoprulning | Udbredt til krævende filmoprulningsapplikationer |
| Renlighedskrav | Kræver passende proces- og miljøkontrol | Kan fremstilles med kontrolleret renlighed til krævende applikationer |
Hvorfor er PP- og ABS-kernerør almindeligt anvendt?
Valget af en viklingskerne til aluminium-plastfilm er ikke bestemt af en enkelt materialeegenskab. Kernen skal opretholde dimensionsstabilitet under vikling og efterfølgende håndtering, samtidig med at den også er kompatibel med de kemiske, termiske og renhedskrav, der er forbundet med fremstilling af lithium-ion-batterier.
Dimensionsstabilitet
PP- og ABS-kernerør giver den stivhed og dimensionsstabilitet, der kræves for at opretholde rullegeometrien under oprulning, opskæring og transport.
Kemisk resistens
PP giver stærk modstand mod det kemiske miljø, der er forbundet med lithium-ion batteriapplikationer, hvilket reducerer risikoen for hævelse og materialenedbrydning.
Temperaturstabilitet
PP og egnede ABS-kernerør kan give bedre dimensionsstabilitet under bearbejdningsforhold ved høje temperaturer end PE.
Ren fremstilling
Kontrollerede produktionsmiljøer og antistatisk behandling kan hjælpe PP- og ABS-kernerør med at opfylde kravene til renhed og forureningskontrol i krævende filmapplikationer.
PE kernerører sjældent valgt til vikling af aluminium-plastfilm, der bruges i lithium-ion-posebatterier, fordi deres ydeevne ikke stemmer så godt overens med de kombinerede krav til elektrolytmodstand, mekanisk stivhed, dimensionsstabilitet, temperaturmodstand og renhed.
PP- og ABS-kernerør er mere almindeligt anvendte, fordi de kan give den kemiske resistens, dimensionsstabilitet, temperaturydeevne og kontrollerede renhed, der kræves til præcisionsvikling af aluminium-plastfilm. Det passende kernemateriale afhænger i sidste ende af den specifikke filmstruktur, viklingsproces og fremstillingskrav.